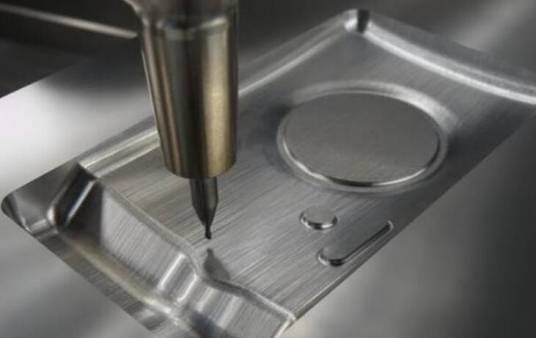
高速铣削是一种主轴转速达15000~40000r/min、进给速度40~180m/min的金属加工工艺,最高转速可达100000r/min 。该技术由德国物理学家萨洛蒙提出理论,加工钢件线速度达400m/min 。采用浅切削深度(ap≤0.2mm)和小行距(约刀具直径的3-8%)实现轻切削模式,材料去除率提升3-5倍,切削力降低30%-90% 。加工精度可达10μm,表面粗糙度Ra<0.6μm,可处理淬硬钢(最高72HRC)、铝合金等材料 。
核心技术包括高速电主轴、HSK刀柄、直线电机驱动系统及TiAlN涂层刀具 。设备需满足ISO1940-1 G2.5动平衡标准,配合五轴联动技术实现复杂曲面加工 。主要应用于模具型腔、航空零件及汽车模具制造,替代70%的传统电火花加工工序,但深窄型腔等特殊场景仍需电火花辅助 。典型设备如CFM63立式五轴加工中心,配备15000r/min电主轴和回转摆动工作台 。
想要了解更多“高速铣削”的信息,请点击:高速铣削百科